| 业主公司: |
工程公司: |
| 行 业:
|
地 区:
|
| 产 品:
|
型 号: |
| 需 求:
|
时 间:2026-10-10 |
做高纯硝酸铜的人,往往有一个共同感受:铜好提,银难除。
尤其当银含量只有约1ppm,体系里却存在高浓度铜离子和强硝酸根环境时,常规沉淀、普通过滤或部分常规吸附材料,常常会面临净化深度不足、银铜选择性有限、铜损波动、批次稳定性难控等问题。
本文结合实际工况,拆解科海思如何通过“科式前置预处理+选择性离子交换”组合工艺,为硝酸铜料液痕量银深度去除提供一条可落地的精处理路径。
现场工况:高铜低银,痕量银难在哪?
本次处理对象为硝酸铜溶液,银杂质约1ppm。项目核心诉求是:在尽量保留硝酸铜主材的前提下,将银杂质降至更低水平,满足高纯物料生产指标。
现场难点主要集中在三个方面:
1. 痕量银深度净化难度较高
在ppm级甚至更低含量下,常规化学沉淀、普通过滤等工艺通常更偏向预处理或常量杂质分离,对溶解态痕量银的深度去除存在一定局限。
若要进一步降低银含量,往往需要引入选择性更强的精处理单元。
2. 银铜选择性分离要求高
硝酸铜体系中,铜离子浓度远高于银。普通吸附材料可能受到高浓度铜的竞争干扰,出现银吸附效率波动、铜共吸附损耗等情况。
因此,材料对银离子的选择性、系统对铜损的控制能力,是工艺设计的关键。
3. 连续生产稳定性需重点验证
实验室小试与工业化连续生产之间可能存在差异。料液波动、流速变化、树脂性能衰减、再生效果漂移等因素,都可能影响出水指标和批次一致性。
项目需要从工艺包、设备配置、自控逻辑到运维规程进行系统设计。
概括来说,该工况不是简单的“能不能除银”,而是能否在高铜、强酸、连续化生产条件下,相对稳定、选择性地去除痕量银,并兼顾铜损控制和资源化回收。
工艺组合:机械过滤+选择性离子交换
结合料液物性、杂质特征和现场连续生产要求,项目采用两级组合工艺:
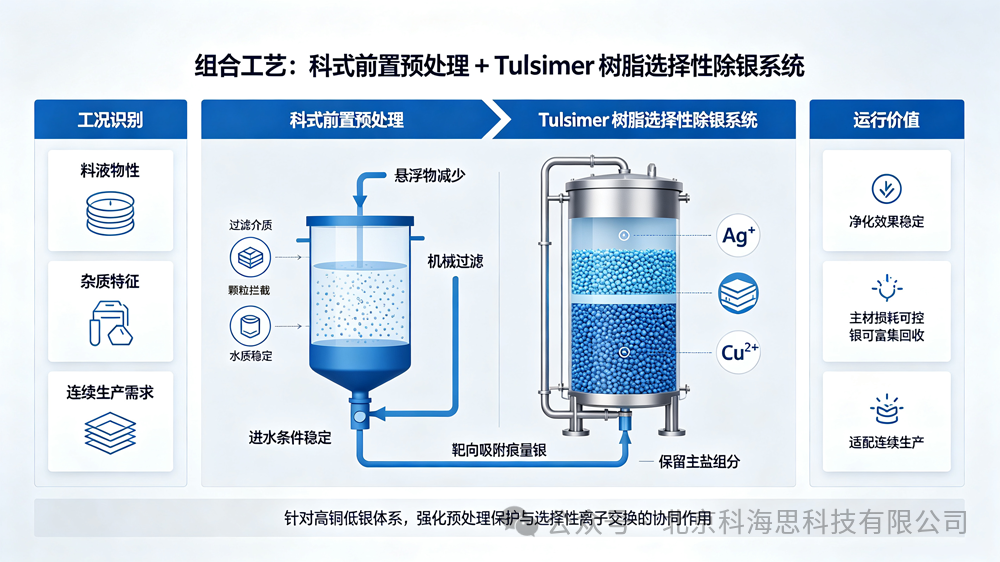
1. 科式过滤预处理单元
料液中可能含有细微悬浮物、胶体颗粒等固相杂质。若直接进入离子交换单元,可能造成树脂通道堵塞、压差升高、处理效果衰减等问题。
科式前置过滤单元主要用于截留悬浮颗粒和微细杂质,稳定进水水质,为后端离子交换系统提供相对稳定的运行条件,有助于延长树脂运行周期,降低系统堵塞和污染风险。
2. Tulsimer树脂选择性除银系统
该系统是整套工艺的核心。科海思依托Tulsimer树脂工艺体系,针对银离子设计选择性吸附路径,在高浓度硝酸铜背景下,优先捕获痕量银杂质,尽量降低铜离子共吸附带来的主材损耗。
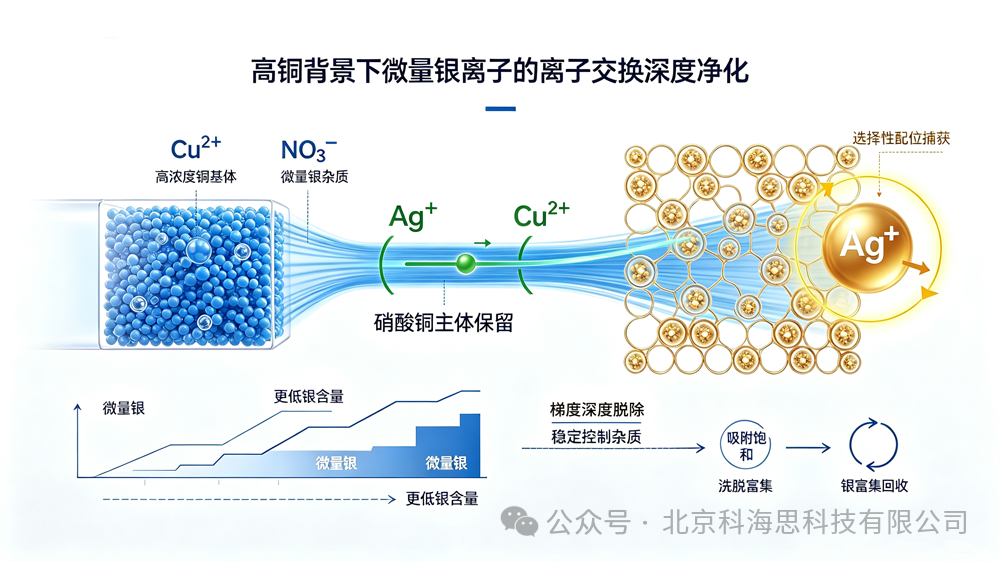
系统采用多级串联运行方式,有助于提高运行容错率,便于实时跟踪出水银含量,保障出水指标相对稳定。
3. 为什么选择离子交换作为精处理单元?
在硝酸铜除银场景中,传统工艺并非不能使用,而是不同工艺有各自适用边界。
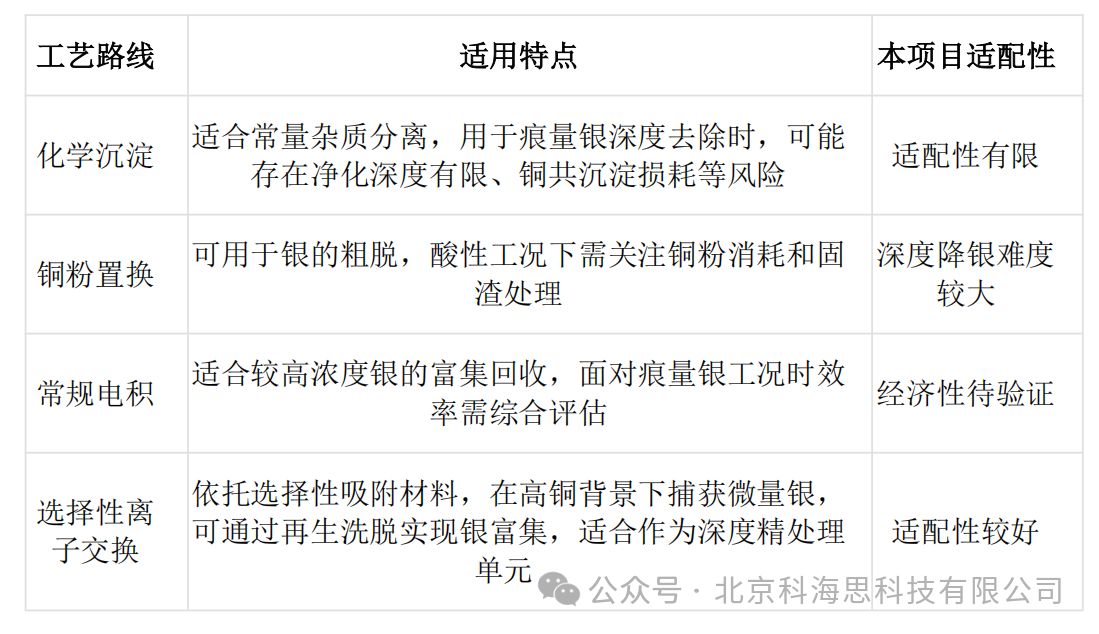
因此,在该项目中,离子交换被定位为深度除银精处理单元,与科式过滤预处理组合使用,以兼顾进水稳定性和出水深度。
调试关键:现场参数如何标定并减少波动?
很多项目“小试可行、上线波动”,问题往往出在调试和参数标定。
这次在现场,技术团队重点盯了几个环节:
1. 流速与接触时间
流速太快,银可能来不及被充分吸附;流速太慢,又会影响产能。需要结合树脂特性、料液浓度和设备条件,找到相对平衡的运行点。
2. 再生参数
包括再生剂浓度、用量、流速、浸泡时间等,都需要根据现场料液条件逐步标定。通过调整再生药剂浓度、再生时长与冲洗流程,在满足除银效果的前提下,合理控制药剂消耗和物料损耗。
3. 冲洗流程
控制残液带走,避免对下一周期出水造成波动。冲洗是否充分,往往会影响系统长期运行的稳定性。
4. 多级串联与分段取样
多级串联有助于提高运行容错率,分段取样则能实时看到各段数据,方便调整运行参数,也有利于提升批次之间的一致性。
5. 标准化SOP
把启停、再生、故障处置等写成操作卡,适配工厂日常运维习惯,降低一线人员操作难度。后续还可根据料液波动、树脂性能变化、指标漂移等情况,通过运维优化持续调整参数。
运行价值:除银、保铜与资源化如何兼顾?
系统投运后,出水银含量做到未检出,硝酸铜主体组分得到较好保留。项目运行价值主要体现在以下几个方面:
1. 深度净化
为硝酸铜料液中痕量银的深度去除提供了可行路径,有助于满足高纯物料对银杂质的管控要求。
2. 主材保留
通过选择性吸附设计,尽量减少铜离子共吸附,在工艺运行中关注并控制硝酸铜主材损耗。
3. 资源化回收
系统可通过再生洗脱对银进行富集,为后续银资源化回收创造条件,有助于减少有价金属流失。
4. 工业化适配
系统可适配连续化生产工况,模块化工艺架构也可用于现有产线的精密除杂提标改造,改造周期和现场衔接需结合项目条件评估。
5. 固废与运维
相比部分传统粗放工艺,该组合工艺有助于减少固废产生和危废处置压力,但实际效果仍需结合药剂制度、再生周期和现场管理综合判断。
如果算细账,这个项目至少涉及三笔收益:
原料账:选择性除银,减少铜共吸附,有助于降低铜损,缓解原料成本压力。
环保账:相对部分传统沉淀工艺,药剂投加量有望减少,固废产生量更低,后续处置压力相对减轻。
资源账:树脂再生洗脱下来的银可以富集回收,把原本分散在料液中的微量贵金属变成可集中处理的资源,提升整体经济性。
案例小结:
硝酸铜除银为何难以通用?
项目结果表明,在约定检测方法和运行条件下,出口银含量可低于方法检出限,硝酸铜主体组分得到较好保留,同时为银资源化回收创造了条件。
但需要强调的是,硝酸铜除银并不存在一套适用于所有企业的通用方案。不同企业在料液酸度、铜浓度、银含量、处理规模、连续化要求和检测标准上存在差异,工艺选型、树脂配置、再生制度和运行参数都需要结合现场工况进行诊断和验证。
科海思聚焦化工料液除杂与资源化领域,依托成套工艺包与工程落地服务,可为企业提供工况分析、方案定制、现场调试、运维指导等全流程技术支撑,帮助客户解决高纯溶液微量杂质超标、铜损控制、产线提标和贵金属回收等实际问题。
【技术咨询】
如果您正在面临硝酸铜料液痕量银超标、铜损耗高、微量杂质难以稳定控制等问题,欢迎联系科海思技术团队,开展工况诊断与工艺包沟通。
了解水处理工艺或案例详情
请扫描下方二维码
技术热线:400-838-8151
 北京总部: