——基于 Environmental Science & Technology 2026 年最新研究的科普解读
一、2026 年 ES&T 最新研究
上述论文由上海交通大学等团队完成,并配套了工业规模试验。研究提出了一套面向电镀老化液的“在线分离 +
原位回用”集成系统,核心思路是:不再把老化液当成废弃物排出去处理,而是在产线侧对槽液进行在线净化,把杂质、酸和铬分别分离出来,再让再生液回到镀槽继续使用。
这套系统以一种耐氧化的功能化离子交换树脂为关键材料。在强酸性、富含六价铬的苛刻条件下,普通树脂容易被氧化降解、交换性能快速衰减;而该研究通过功能基团的电子调控配合刚性骨架结构,抑制了聚合物主链的降解,使树脂在长期运行中保持稳定的离子交换性能。
在此基础上,研究把离子交换、扩散透析、电氧化三种单元耦合在一起,在同一套流程中同时完成三件事:去除杂质离子、回收硫酸、把三价铬氧化再生为可回用的铬,从而形成一条闭环资源回收路径,如图
1 所示。
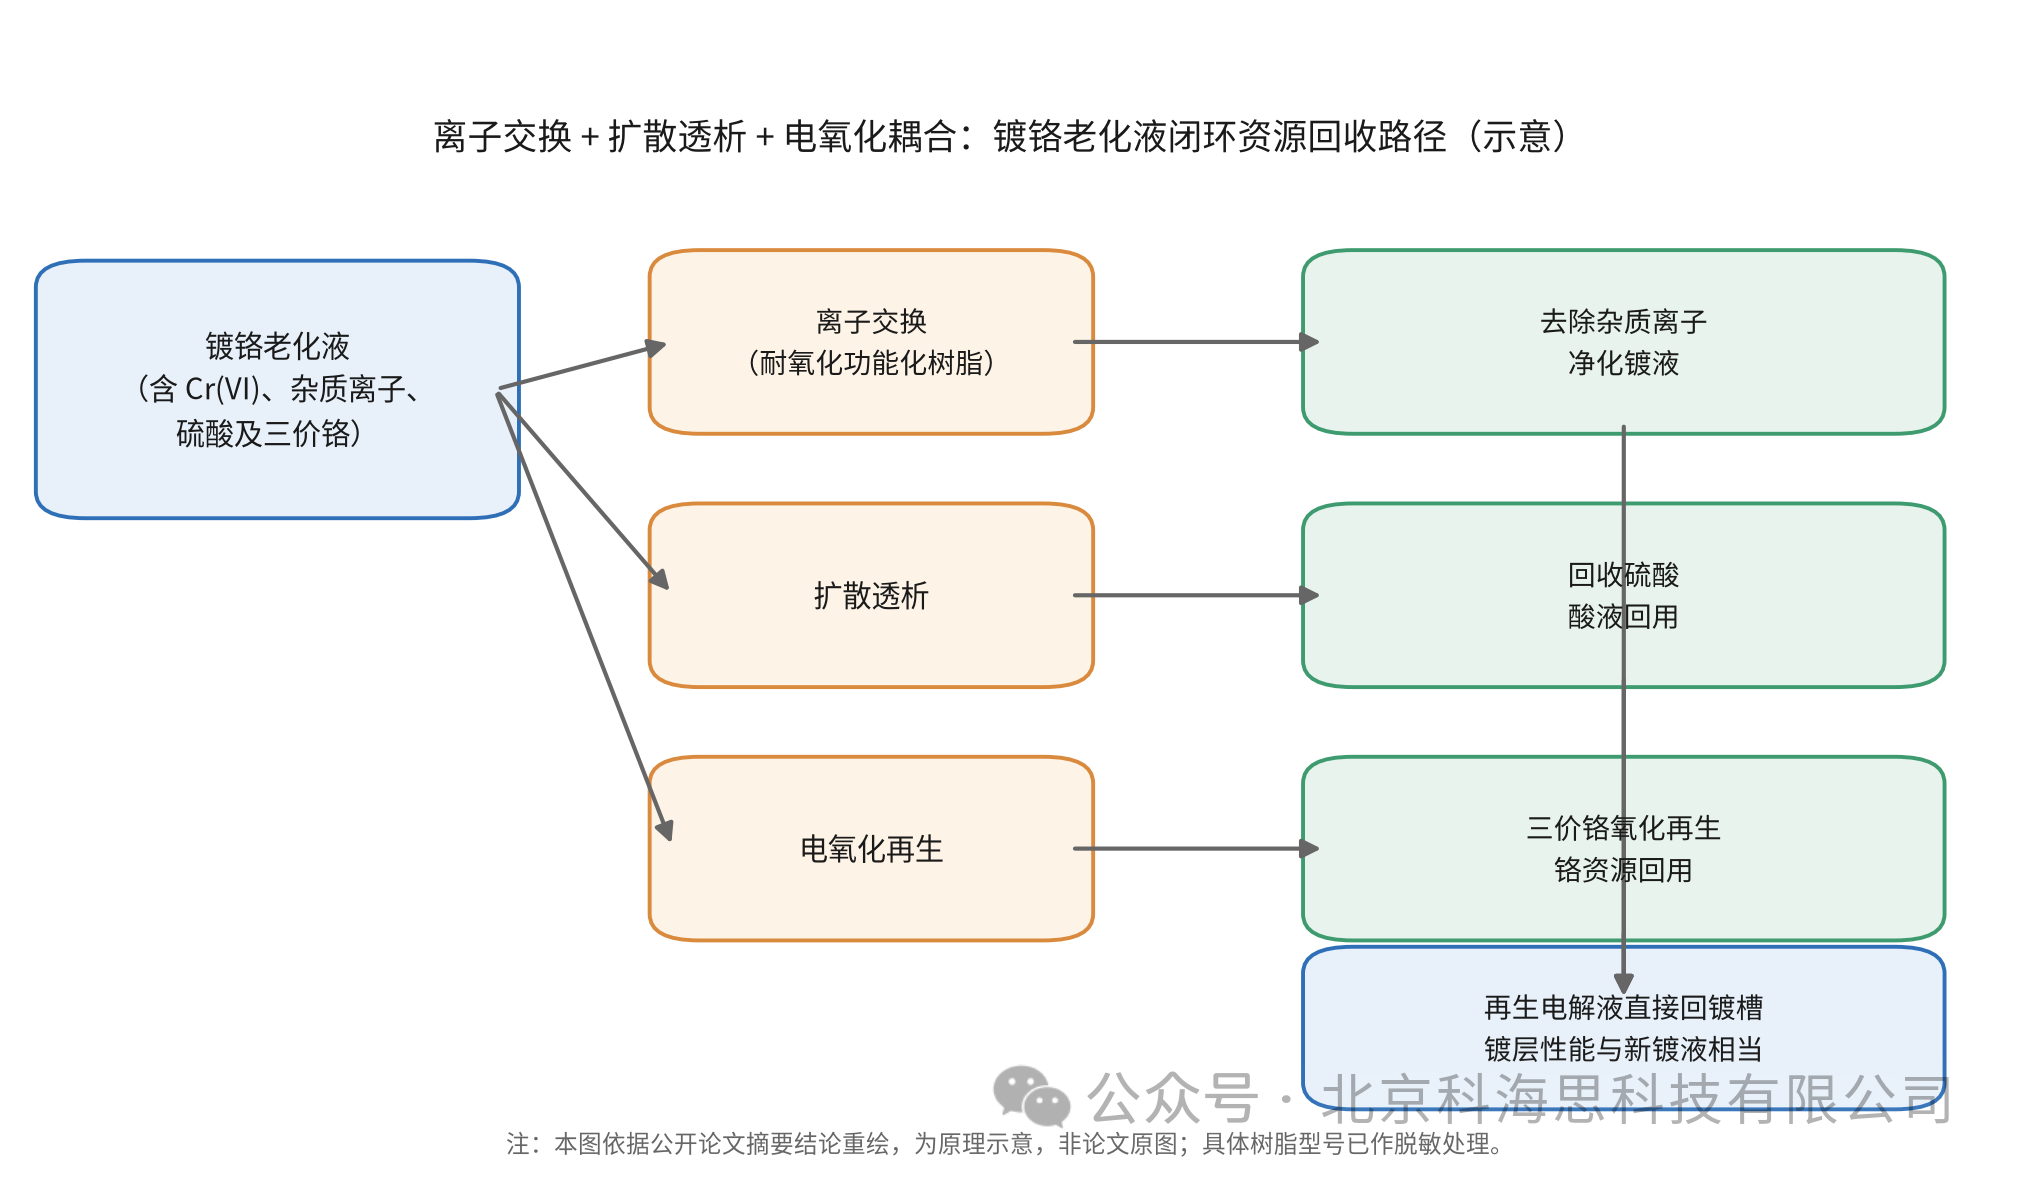
图 1 离子交换 + 扩散透析 + 电氧化耦合的镀铬老化液闭环回收路径(依据论文公开结论重绘,非论文原图)
二、工业规模试验结果
论文的工业规模试验显示,经过该系统再生的电解液可以直接回用于电镀,所得镀层性能与使用新镀液的效果相当。与未经处理的溶液相比,主要结果如图 2
所示:
· 能耗降低 35%:相对未处理溶液,工艺综合能耗下降约三分之一;
· 镀层耐腐蚀性提升 28.4%:再生液回镀后,镀层耐蚀表现优于未处理溶液;
· 运行成本降至常规处理的 2.1%:结合生命周期与技术经济分析,该路线在环境与经济上均有明显优势。
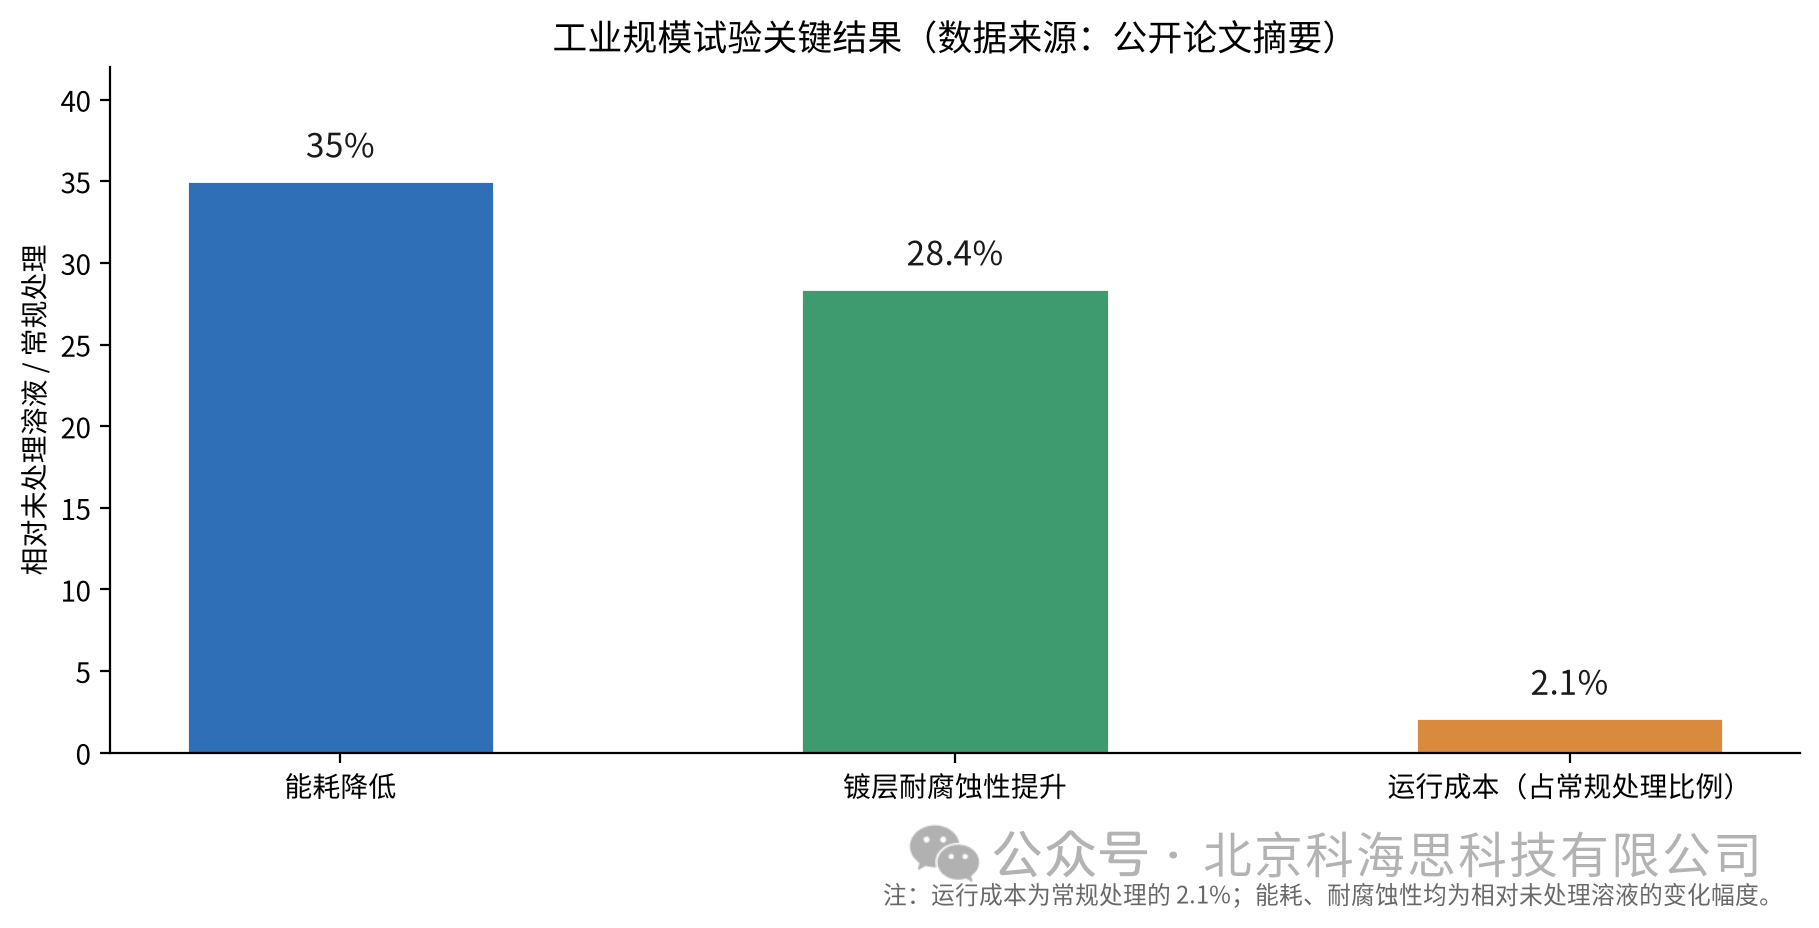
图 2 工业规模试验关键指标(数据来源:论文公开摘要;运行成本为占常规处理的比例)
研究同时指出,这条路线为把危险电镀废弃物转化为可回收资源提供了可放大的实现路径,有助于推动循环制造与电镀行业的零液体排放。需要说明的是,论文中的树脂材料为实验室工程化研发样品,其具体型号、配方与运行参数属于研究成果范畴;本文引用的是其工艺原理与可量化的结论,不代表市售某款树脂可直接复现同等指标。
三、回到工程现场
结合这篇最新研究与国内电镀废水治理的工程实践,可以把离子交换树脂工艺的优势归纳为以下几点,也正是企业在选型时最常关注的维度:
1. 深度去除,出水精度高
树脂依靠功能基团与目标重金属离子形成稳定的结合,选择性强,在复杂水质中仍能把重金属处理到很低的浓度水平,适合化学沉淀之后的深度把关。
2. 可再生、可回收资源,减少二次污泥
树脂吸附饱和后可通过再生液洗脱,被富集的金属离子进入再生液后可进一步回收利用,相比单纯化学沉淀,能减少危废污泥的产生量与处置成本,这也是论文“闭环回收”思路在工程上的对应体现。
3. 占地与运行灵活,便于与现有工艺衔接
离子交换系统通常以滤塔/滤柱模块形式布置,可与前端过滤、膜处理等单元串联,嵌入现有废水处理流程,不必对全厂工艺推倒重来。
4. 耐苛刻工况的能力取决于材料选型
正如论文所强调的,在强酸、高氧化环境下,树脂的抗氧化稳定性是长期稳定运行的前提。工程选型时需要结合水质
pH、共存离子、氧化强度和处理目标,匹配相应类型的树脂,而不是笼统地“选一款树脂通吃”。
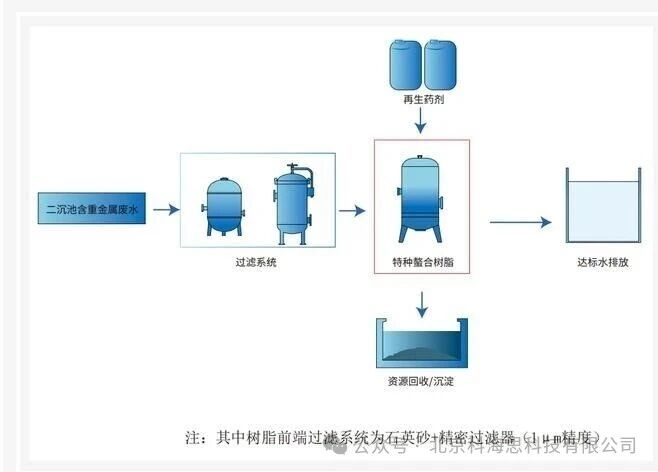
图 3 重金属废水“预处理过滤 + 特种树脂 + 资源回收/达标排放”通用工艺流程(科海思公开工艺资料)
四、政策与标准背景
在国内,离子交换工艺在电镀废水治理中的定位已有明确标准依据。生态环境部发布的《电镀污染防治可行技术指南》(HJ
1366—2023)将离子交换列为电镀废水处理的可行技术之一:
· 含铬废水:离子交换适用于六价铬浓度小于 200 mg/L 的废水(镀黑铬和含氟化物镀铬废水除外),处理后废水中六价铬浓度可小于 0.1
mg/L、总铬小于 0.5 mg/L;
· 金属离子废水:离子交换适用于总镍或总铜浓度小于 200 mg/L 的单一废水处理;
· 清洗水减量化:逆流清洗—离子交换可回收镀液带出的贵重金属约 70%~90%,节水 80% 以上。
图 4 《电镀污染防治可行技术指南》(HJ 1366—2023)封面(标准文本公开资料)
五、科海思在电镀行业的工程实践
科海思(北京)科技有限公司长期从事特种离子交换树脂与重金属废水深度处理,在电镀、线路板、半导体、电池材料等行业积累了一批工程案例。以下案例数据均来自公司公开资料,供同行参考:
案例 1:天津某电镀废水除镍项目
处理水量 110 t/h,进水镍含量 0.8 mg/L,要求做到 0.2 mg/L
以下。项目采用两级树脂串联运行,依靠螯合功能基团与重金属离子形成稳定配位键实现选择性吸附,出水镍含量稳定做到 0.05 mg/L。
案例 2:电子电路产业园镍回用项目
处理水量 15 m³/h,采用过滤系统配合螯合树脂工艺,将进水硫酸镍含量从 20–30 mg/L降至小于 0.05
mg/L;再生液中的硫酸镍得以回用,项目年回收产值约 301 万元,实现了达标排放与资源回收的结合。
案例 3:PCB 线路板含铜废水回收
某 PCB 企业每日产生含铜废水数百吨,进水铜含量约 50 mg/L。项目采用“超滤 + 精密过滤 +
螯合离子交换塔”组合工艺,选择性吸附铜离子;树脂饱和后经再生液洗脱,再生液再经电解装置提纯回收铜。处理后出水铜含量稳定控制在 0.02 ppm
以下,年回收铜产值约 301 万元。
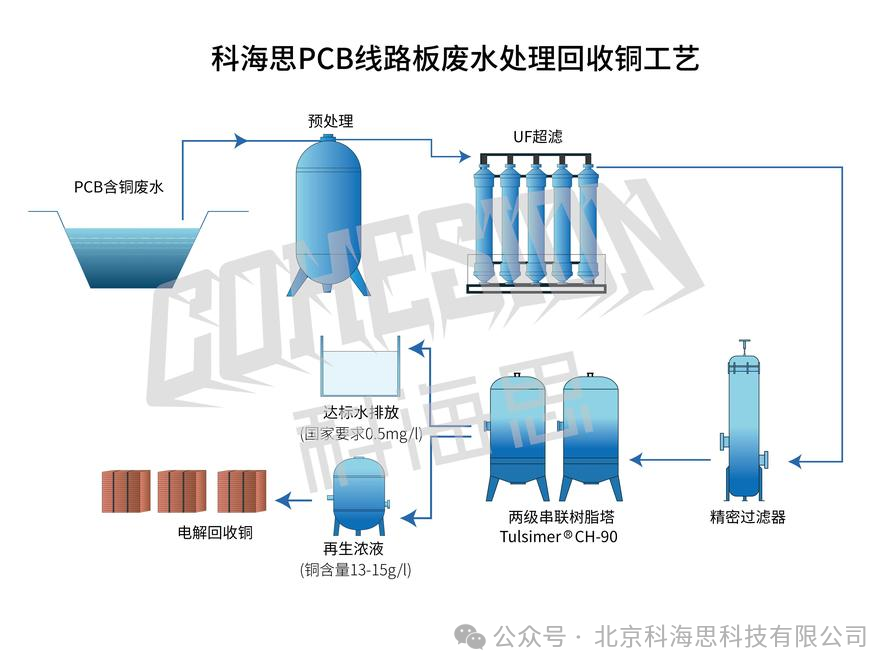
图 5 PCB 线路板废水处理回收铜工艺流程
案例 4:铅酸蓄电池含镉废水深度处理
某再生资源公司进水镉浓度 0.2–0.21 mg/L,常规化学沉淀处理效果不理想。在化学沉淀与石英砂 +
活性炭过滤基础上,采用两级螯合树脂串联方案,出水镉浓度降至 0.005 mg/L 以下,优于《电池工业污染物排放标准》(GB 30484—2013)规定的
0.02 mg/L 排放限值。
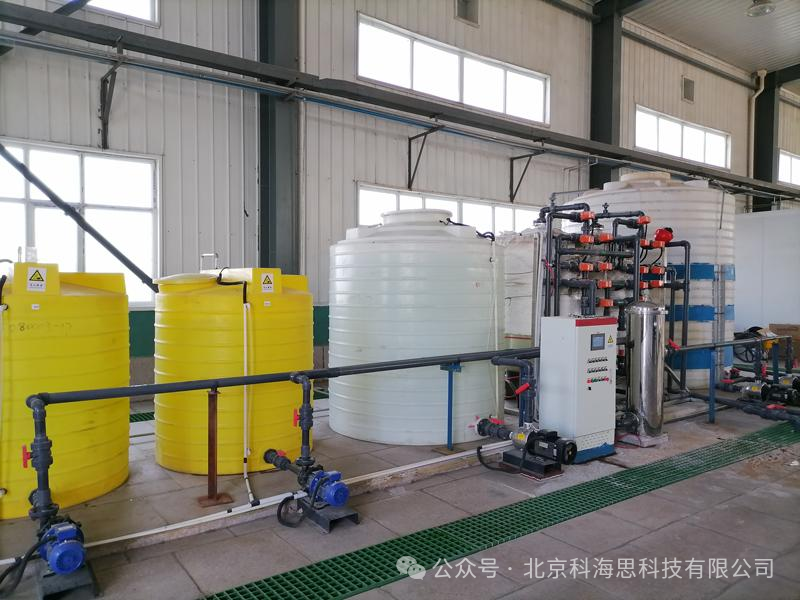
图 6 重金属废水处理现场
此外,科海思电镀类工程还覆盖天津三星电机贴片电容废水除镍、飞思卡尔半导体氨基磺酸铜深度处理、厦门永红集成电路引线框架废水除镍、天津三环乐喜沉淀池产水除铜镍、北京京东方真空电器电镀废水除铜、苏闽(张家港)金属铜丝酸洗废水除铜等项目场景。
六、给企业的几点选型建议
无论是对标论文中的闭环回收思路,还是解决当下的达标排放与资源回收需求,工程落地都建议按以下顺序评估:
· 先摸清水质:pH、重金属种类与浓度、络合态金属、共存杂质、氧化强度等,是选型的基础;
· 分段治理:前端沉淀、过滤、膜处理先把负荷降下来,树脂负责深度把关与资源富集;
· 按目标选树脂:除铬、除镍、除铜、除镉以及酸回收,对应不同功能类型的树脂,避免“一款到底”;
· 算全生命周期账:除了药剂与设备投资,还要计入污泥减量、金属回收收益与再生运行成本。
从这篇 2026
年最新期刊研究可以看到,离子交换树脂不再只是“把水达标”的末端工具,更可以成为连接“净化—回收—回用”闭环的关键环节。科海思也将继续围绕电镀及相关行业的实际水质,提供针对性的树脂选型与工艺方案,助力企业在达标排放的同时实现资源的价值化利用。
了解水处理工艺或案例详情
请扫描下方二维码
技术热线:400-838-8151
 北京总部: